Linha de montagem de refrigeradores
Esta é uma solução de montagem final padronizada concebida para a fabricação em larga escala de refrigeradores domésticos e comerciais. A linha[…]
E-mail:[email protected]
Tuoye fornece linhas de montagem CKD/SKD para fabricantes discretos em nível mundial.
Tel.: +86-13858631358 Email: [email protected]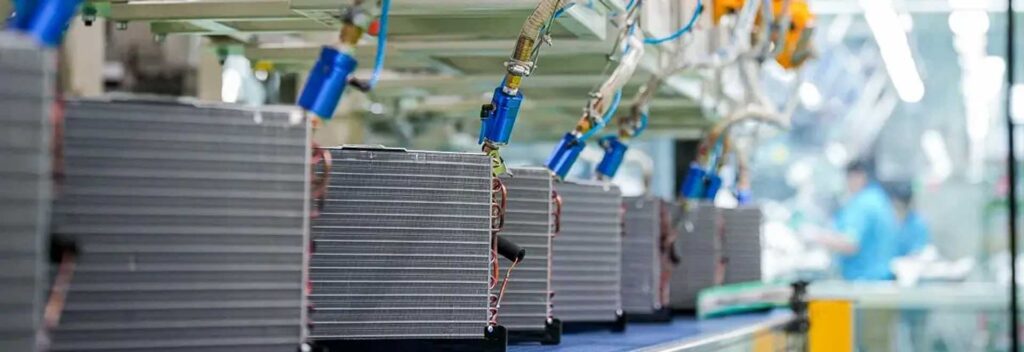
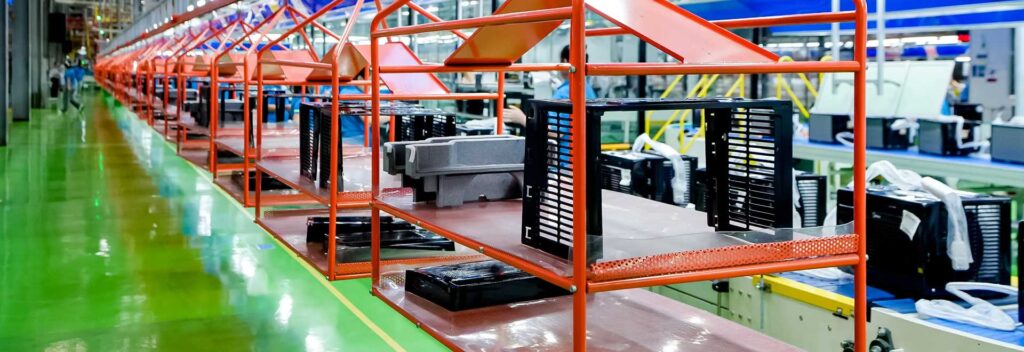
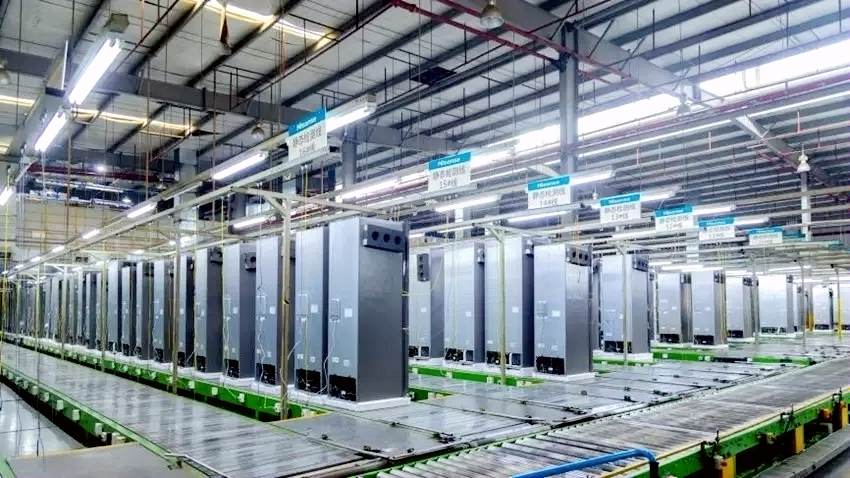
Esta é uma solução de montagem final padronizada concebida para a fabricação em larga escala de refrigeradores domésticos e comerciais. A linha[…]
Esta é uma solução de montagem final padronizada concebida para a fabricação em larga escala de refrigeradores domésticos e comerciais. A linha emprega uma arquitetura modular que é compatível sem interrupções com vários modelos, como refrigeradores de várias portas, de porta francesa, side-by-side e câmaras frigoríficas comerciais, alcançando um fluxo contínuo de início a fim, desde a saída da espumação do gabinete até a vedação final do produto finalizado.
I. Sistema de transporte motorizado
A linha principal é equipada com um conjunto de transporte de roletes acumulativos de alta resistência. A capacidade de carga ultrapassa os 500 kg por metro, o que é suficiente para suportar de maneira estável o peso total de refrigeradores comerciais de grande capacidade e câmaras frigoríficas completas. O espaçamento entre roletes pode ser ajustado de forma flexível conforme a estrutura de suporte da base de cada produto. A ambos os lados da via são adicionadas guias de náilon que evitam o deslocamento do gabinete durante as curvas ou a acumulação. A velocidade da linha é variável mediante inversor de frequência sem degraus em uma faixa de 0,5 a 2,0 m/min, mantendo a sincronização do ritmo com as etapas a montante, como a estampagem de chapa, a espumação com ciclopentano e a pré-montagem de portas. Nos nós críticos de montagem (como a cablagem do compressor e a detecção de vazamentos nas tubulações traseiras) são integradas mesas elevatórias e rotativas acionadas pneumaticamente, o que possibilita aos operários realizar a conexão e o aperto das tubulações traseiras desde o ângulo ótimo, eliminando os pontos cegos visuais.
II. Distribuição de estações de montagem (Sequência padrão de 12 estações)
III. Inspeção em linha e controle digitalizado
A camada de controle emprega uma arquitetura distribuída de PLC + SCADA, alcançando uma supervisão visual do estado operativo de toda a linha. A rede de sensores implantada em cada estação coleta em tempo real parâmetros de processo críticos, como tensão, corrente, pressão de sucção e descarga, temperatura de evaporação e velocidade de rotação do compressor. Esses dados são sincronizados com o sistema MES da fábrica, criando um arquivo de qualidade único para cada refrigerador. Quando são detectados parâmetros fora de tolerância, o sistema bloqueia automaticamente a estação e gera um código de falha, assegurando que o problema seja rastreável até o lote específico. Na etapa de inspeção são introduzidos sistemas de visão industrial (câmeras CCD) e sensores a laser de deslocamento para determinar automaticamente a folga das portas (habitualmente requerida em ≤1,5 mm) e a planicidade dos painéis, substituindo a inspeção visual manual tradicional e reduzindo consideravelmente a taxa de falsos negativos.
IV. Coordenação logística e integração de sistemas
A extremidade frontal da linha se conecta diretamente com a saída da linha de espumação do gabinete mediante roletes motorizados, eliminando os elos de armazenamento intermediário. A extremidade final se conecta sem problemas com a linha de embalagem automática e o sistema de programação AGV. Entre as estações são configuradas zonas de amortecimento com sensores fotoelétricos, combinadas com dispositivos de detecção fotoelétrica à prova de erros, o que previne eficazmente a acumulação de gabinetes ou a ocupação de espaços vazios por paletes. O sistema reserva interfaces de protocolo de comunicação padrão, permitindo a interação bidirecional com as plataformas ERP/MES da fábrica, alcançando a programação de produção baseada em pedidos, o aprovisionamento de materiais (JIS) e a retroalimentação em tempo real de dados de qualidade ao departamento de P&D.
V. Parâmetros técnicos
| Categoria de parâmetro | Faixa de índices |
|---|---|
| Ritmo de projeto | ≥300 unidades/hora (ajustável conforme o modelo específico) |
| Eficiência Geral dos Equipamentos (OEE) | ≥95% |
| Taxa de aprovação na primeira inspeção | ≥99,7% (taxa de defeitos pós-inspeção ≤0,3%) |
| Configuração de alimentação | 380 V / 50 Hz, sistema trifásico de 5 fios |
| Requisito de ar | 0,6–0,8 MPa, ar comprimido limpo e isento de óleo |
| Adaptabilidade ambiental | Temperatura 15–30°C, umidade relativa 40–70% UR, atmosfera isenta de pó e corrosão |
Esta linha de montagem geral emprega um projeto de distribuição compacta. Os módulos funcionais admitem a desmontagem e a reorganização rápida, permitindo a introdução de novos modelos (NPI) sem deter a linha. Seus meios de detecção altamente automatizados e seu completo sistema de rastreabilidade de dados fornecem aos fabricantes de refrigeradores uma plataforma de produção estável que equilibra a alta produtividade, a qualidade superior e o cumprimento normativo.
Anterior: Linha de montagem final de automóveis
Próximo: Linha de montagem de lavadoras