Linha de montagem de motocicletas
1. Resumo da linha de produção Esta é uma solução de montagem geral flexível concebida para motocicletas de combustão interna (abrangendo plataformas […]
E-mail:[email protected]
Tuoye fornece linhas de montagem CKD/SKD para fabricantes discretos em nível mundial.
Tel.: +86-13858631358 Email: [email protected]
1. Resumo da linha de produção Esta é uma solução de montagem geral flexível concebida para motocicletas de combustão interna (abrangendo plataformas […]
1. Resumo da linha de produção
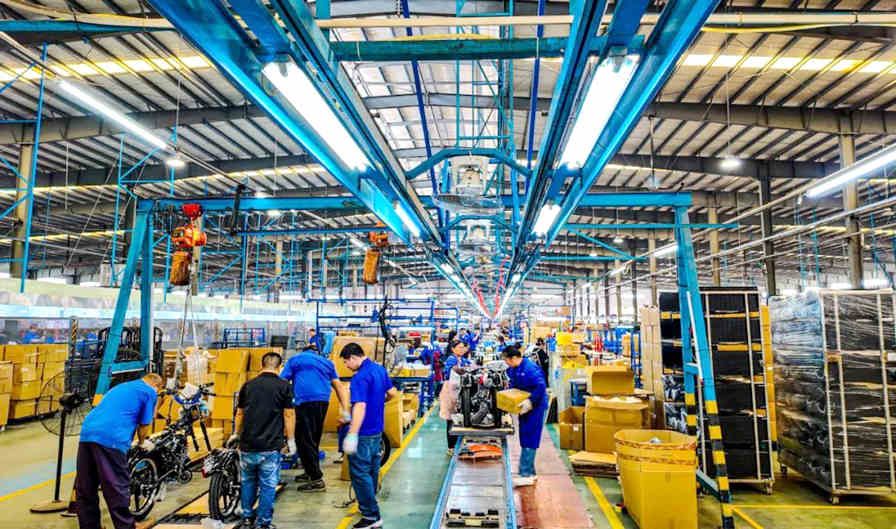
Esta é uma solução de montagem geral flexível concebida para motocicletas de combustão interna (abrangendo plataformas de tipo padrão, scooter e underbone). O núcleo da linha emprega um sistema de corrente de arraste no solo embutida, complementado por um grupo de talhas elétricas montadas em uma treliça de aço azul no teto, construindo uma arquitetura de montagem tridimensional de “circulação no piso + elevação aérea”. Este projeto separa a rota de manipulação de componentes pesados (motor, tanque de combustível) do nível do solo, liberando o espaço ao redor das estações e permitindo que os operários se concentrem na cablagem de precisão e no ajuste elétrico.
I. Fluxo de processo de montagem principal
1. Carga do chassi e pré-montagem do chassi
O chassi soldado é transportado por um carrinho de corrente de arraste até a linha. O batente mecânico combinado com pinos de posicionamento atinge uma precisão de repetibilidade de ±1,5 mm. Os operários empregam ferramentas pneumáticas de torque calibrado para concluir sequencialmente a montagem dos amortecedores dianteiros, do basculante traseiro e dos rolamentos da coluna de direção, assegurando que a pré-carga do sistema de direção se encontre dentro da janela de processo especificada.
2. Montagem do trem de força
A talha elétrica laranja no teto eleva o conjunto do motor com precisão para a zona de assentamento no chassi. O centralizado automático dos orifícios de montagem do chassi e do eixo de saída da caixa de câmbio é atingido mediante pinos guia cônicos. Posteriormente, são instalados a embreagem, o mecanismo de câmbio de marchas e a corrente de transmissão; a folga do lado frouxo da corrente é ajustada à faixa padrão utilizando um disco de escala.
3. Sistema de rodagem e frenagem
O conjunto da roda dianteira (incluindo rolamentos do cubo, disco de freio e suspensão dianteira) e o conjunto da roda traseira (incluindo buchas de amortecimento, coroa e amortecedor traseiro) são erguidos e alinhados mediante equipamentos auxiliares de elevação. As linhas de freio são purgadas internamente antes da montagem; a purga de ar das pinças e das bombas é concluída com a assistência de acessórios de escape dedicados.
4. Integração do tanque, assento e sistema elétrico
Antes da instalação, o tanque de combustível é submetido a uma amostragem de teste de estanqueidade para evitar vazamentos. O chicote principal é fixado ao longo das travessas do chassi; todos os conectores empregam um projeto à prova de erros (diferentes cores/posições de chave), assegurando uma conectividade de 100% nas rotas de sinal da bobina de ignição, da ECU, do painel de instrumentos e das luzes dianteiras/traseiras.
5. Ajuste e testes finais
O teste de partida a frio do motor cobre a estabilidade em marcha lenta, o percurso de retorno do cabo do acelerador e as emissões de escapamento (se aplicável). Algumas configurações de gama alta incluem uma pista de teste curta ao final da linha para conferir a suavidade do câmbio de marchas e o desempenho da rigidez do chassi em alta velocidade. Finalmente, são concluídos a marcação VIN, a colocação do certificado de conformidade e a embalagem protetora.
II. Parâmetros técnicos chave
| Parâmetro | Indicador |
|---|---|
| Velocidade de operação da linha | 0,3 ~ 5 m/min (ajuste contínuo por frequência variável) |
| Ritmo de projeto | ≥120 unidades / 8 horas (varia conforme a complexidade do modelo) |
| Capacidade de carga por ponto de corrente | ≥800 kg |
| Especificações da talha elétrica | 500 ~ 2000 kg (selecionado conforme o peso do motor) |
| Precisão de posicionamento | ±1,5 mm (posicionamento composto fotoelétrico + mecânico) |
| Requisito pneumático | 0,6 ~ 0,8 MPa |
| Configuração elétrica | Alimentação principal 380V/50Hz trifásica; auxiliar em estação 220V monofásico |
III. Sistema de controle de qualidade
Capacidade de troca de modelo: Através de acessórios de posicionamento de chassis de troca rápida e painéis modulares de ferramentas, atinge-se uma transição fluida entre as três plataformas (padrão / scooter / underbone), com um tempo de troca de modelo controlado dentro de 30 minutos.
Anterior: Linha de montagem de veículos elétricos de duas rodas
Próximo: Linha de montagem de caminhões