Linha de montagem de lavadoras
Esta é uma linha de montagem profissional concebida para a fabricação em larga escala de lavadoras de carga superior, tanto para uso dom[…]
E-mail:[email protected]
Tuoye fornece linhas de montagem CKD/SKD para fabricantes discretos em nível mundial.
Tel.: +86-13858631358 Email: [email protected]
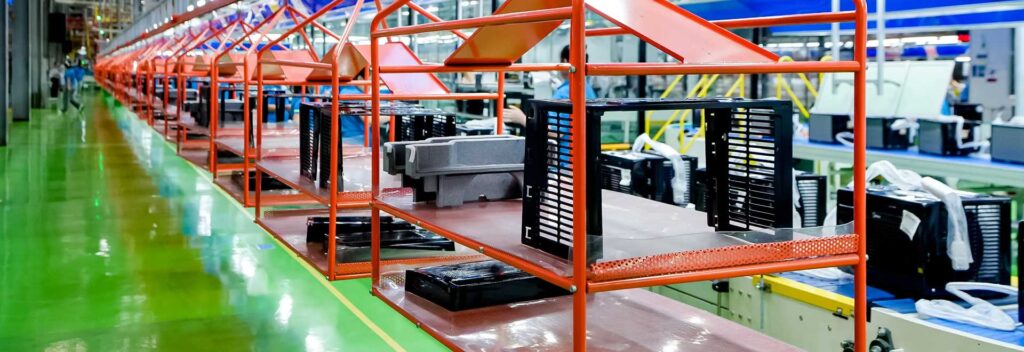
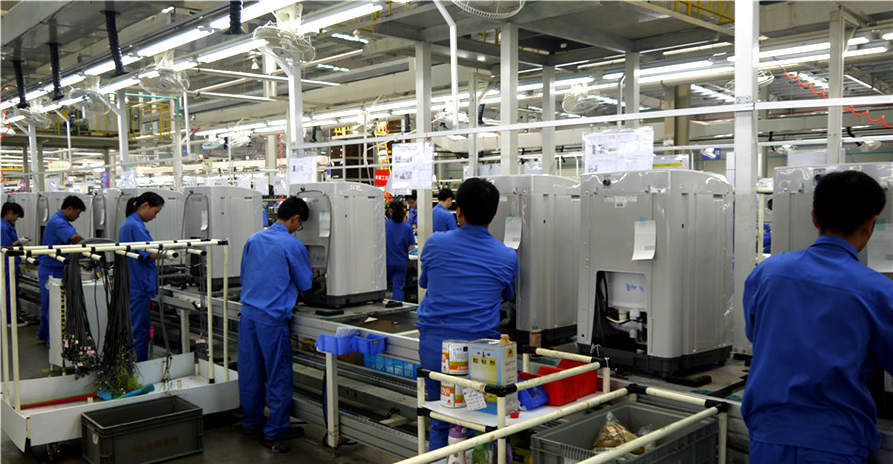
Esta é uma linha de montagem profissional concebida para a fabricação em larga escala de lavadoras de carga superior, tanto para uso dom[…]
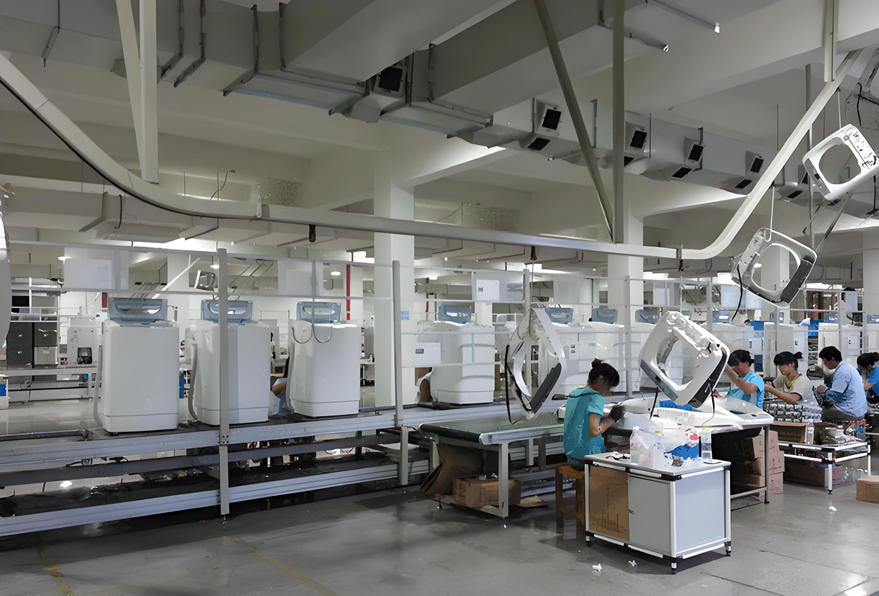
Esta é uma linha de montagem profissional concebida para a fabricação em larga escala de lavadoras de carga superior, tanto para uso doméstico quanto comercial. O sistema completo emprega uma arquitetura modular e flexível que cobre todas as etapas do processo, desde a entrada do gabinete até a saída do produto finalizado. A instalação se compõe de cinco módulos centrais: transporte motorizado, estações de montagem, inspeção em linha, interfaces logísticas e controle centralizado. Este projeto assegura uma sincronização precisa entre as estações e uma interação de dados sem interrupções, fornecendo uma base confiável para a produção em massa.
I. Sistema de transporte motorizado
A linha principal conta com um transportador de roletes acumulativos de alta resistência, com uma capacidade de carga superior a 300 kg por metro. O passo padrão de 150 mm se adapta perfeitamente às necessidades de suporte da base dos gabinetes de lavadoras tradicionais. Mediante acionamento de frequência variável, a velocidade da linha pode ser ajustada de forma contínua entre 0,3 e 1,5 m/min, mantendo-se estritamente sincronizada com as etapas a montante de estampagem de chapa e moldagem por injeção. A ambos os lados da via são instaladas guias de náilon resistentes à abrasão para evitar riscos na superfície do gabinete durante o trânsito. Nas zonas de curva (raio de giro R=500 mm) são empregados roletes cônicos que asseguram uma transição estável do centro de gravidade. Nos nós críticos de montagem foram instaladas plataformas elevatórias e giratórias que possibilitam giros de 90° ou 180°, facilitando aos operários o acesso eficiente à parte inferior da máquina. Os batentes pneumáticos oferecem uma precisão de posicionamento repetitivo de ±1 mm.
II. Fluxo de processo de montagem (Sequência padrão de 10 estações)
III. Inspeção em linha e controle digitalizado
A camada de controle é construída sobre um PLC Siemens S7-1200 e um sistema SCADA WinCC. São adquiridos em tempo real parâmetros críticos como corrente, tensão, pressão, temperatura e velocidade do motor, sincronizando-se com o sistema MES da fábrica para atingir a rastreabilidade por unidade. As unidades de inspeção visual (câmera de 5MP + sensor a laser de deslocamento) são responsáveis pela avaliação de tolerâncias dimensionais e ativam uma parada imediata ante qualquer desvio de parâmetros. O sistema gera automaticamente códigos de falha para facilitar a análise de causa raiz por parte dos engenheiros de qualidade.
IV. Coordenação logística e integração de sistemas
A extremidade frontal da linha se conecta sem problemas com a linha de formação de gabinetes mediante roletes motorizados para a carga automática. A extremidade final se interconecta com um sistema AGV latente para o armazenamento automático do produto finalizado. Entre as estações foram dispostas zonas de amortecimento de 2 metros para evitar congestões. Um sistema à prova de erros baseado em RFID verifica em tempo real a compatibilidade das peças, prevenindo montagens incorretas. A linha completa admite uma integração profunda com os sistemas ERP/MES para a emissão automática de ordens de produção e a retroalimentação em malha fechada de dados de qualidade.
V. Especificações técnicas
| Parâmetro | Indicador |
|---|---|
| Capacidade de projeto | ≥250 unidades/hora (carga superior); ≤200 unidades/hora (carga frontal) |
| Disponibilidade do equipamento (OEE) | ≥95% |
| Taxa de aprovação na primeira | ≥98% |
| Requisitos de alimentação | 380 V / 50 Hz, sistema trifásico de 5 fios |
| Requisitos pneumáticos | Ar comprimido limpo e seco de 0,6–0,8 MPa |
| Adaptabilidade ambiental | Temperatura 18–28°C, umidade 40–75% UR, atmosfera não corrosiva, baixa interferência eletromagnética |
VI. Vantagens da solução
O projeto modular possibilita diminuir o tempo de troca de modelo a menos de 30 minutos. Os componentes chave provêm de marcas de alta confiabilidade, com um Tempo Médio Entre Falhas (MTBF) superior a 8.000 horas, fornecendo uma base sólida para a expansão elástica da capacidade de fabricação.
Anterior: Linha de montagem de refrigeradores
Próximo: Linha de montagem de ares condicionados