Linha de montagem de caminhões
1. Resumo da linha de produção Esta é uma solução de montagem geral flexível concebida para caminhões leves e médios de várias plataformas come[…]
E-mail:[email protected]
Tuoye fornece linhas de montagem CKD/SKD para fabricantes discretos em nível mundial.
Tel.: +86-13858631358 Email: [email protected]
1. Resumo da linha de produção Esta é uma solução de montagem geral flexível concebida para caminhões leves e médios de várias plataformas come[…]
1. Resumo da linha de produção
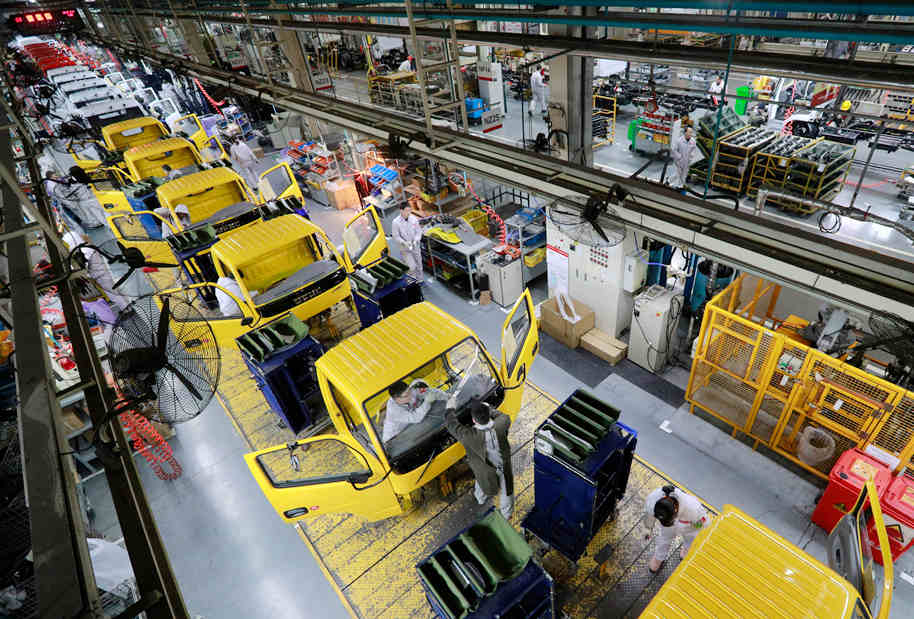
Esta é uma solução de montagem geral flexível concebida para caminhões leves e médios de várias plataformas comerciais. A linha completa emprega um projeto tridimensional de “transporte por patins no piso + corrente acumulativa suspensa”: a camada do piso emprega patins servoacionados para suportar o chassi, permitindo operações paralelas de montagem do chassi e pré-montagem de interiores; a camada aérea emprega uma corrente acumulativa para transferir e montar a cabine e o trem de força na altura ótima. Os patins modulares amarelos admitem a troca rápida de pinos de posicionamento, adaptando-se às diferenças de distância entre eixos de diversas configurações superiores, como caminhões baú, plataformas e veículos de engenharia.
I. Módulos de processo de montagem central
1. Pré-processamento do chassi e submontagem modular
O chassi é transferido por uma talha autopropelida até a estação inicial dos patins, onde os operários realizam a impressão do número do chassi e a pré-posicionamento do eixo dianteiro e traseiro. Os encarregados das tubulações do chassi empregam “vagões aéreos móveis” para facilitar o assentamento das linhas de freio pneumático (tubo de náilon) e das tubulações de aço do combustível; todas as conexões são submetidas a um processo de eliminação de rebarbas e conferência de limpeza antes da montagem. A linha de submontagem de interiores emprega ferramental acompanhante AGV para pré-montar o painel de instrumentos, o tapete e os assentos dianteiros/traseiros em um “módulo de cabine”, pronto para ser chamado pela linha principal.
2. Montagem da cabine
O sistema aéreo EMS posiciona com precisão a cabine pintada na estação de montagem principal. Os operários empregam balanceadores pneumáticos para desmontar as portas e enviá-las a uma linha lateral de submontagem para a instalação independente dos vidros elétricos, das fechaduras e dos painéis interiores. Simultaneamente, na linha principal são instalados o módulo frontal, o revestimento do teto e o volante. A aplicação de adesivo para o para-brisa é realizada mediante robô ou uma pistola manual, assegurando uma largura uniforme da junta de vedação para cumprir com os requisitos de salvaguarda contra o pó e a água.
3. Acoplamento do trem de força e do chassi
O motor e a transmissão são centralizados previamente em um carrinho de acoplamento e em seguida são elevados por baixo do chassi mediante uma unidade de elevação. As operações críticas incluem o alinhamento e a conexão das juntas universais do eixo de transmissão, a purga das linhas hidráulicas da embreagem e o aperto com torque calibrado dos suportes do motor. Para caminhões elétricos leves, adiciona-se a elevação da bateria de alta tensão e o teste de continuidade do circuito de intertravamento de segurança (HVIL).
4. Inspeção e ajuste final do veículo
Uma vez no piso, o veículo passa a uma equipe de alinhamento de quatro rodas para ajustar a convergência e o ângulo de cámber. A zona de testes dinâmicos inclui um banco dinamométrico para conferir a calibração do velocímetro, a distribuição da força de frenagem e a lógica de ativação do ABS. Na câmara de chuva são simuladas condições de tempestade forte (precipitação ≥50 mm/min); a unidade deve permanecer vedada durante 10 minutos sem vazamentos para ser aprovada. Finalmente, um inspetor realiza um teste em estrada para conferir a sensibilidade do câmbio de marchas, o ponto de engate da embreagem e a capacidade de retorno da direção.
II. Parâmetros técnicos chave
| Parâmetro | Indicador |
|---|---|
| Formato de transporte | Patins no piso (paletes) + corrente acumulativa aérea |
| Ritmo de projeto | ≥15 unidades / 8 horas (variável conforme a configuração do modelo) |
| Precisão de posicionamento | ±2,0 mm (estações críticas de acoplamento) |
| Especificações de carga | Carga do patim ≥3000 kg; capacidade nominal do equipamento de elevação ≥2 toneladas |
| Requisito pneumático | 0,6 ~ 0,8 MPa |
| Arquitetura de controle | Controle centralizado PLC + E/S distribuído + sistema de chamadas ANDON |
III. Sistema de controle de qualidade
Capacidade de troca de modelo: Através da troca rápida de pinos de posicionamento nos patins e do ajuste elétrico dos suportes da suspensão, atinge-se uma produção mista de modelos com diferentes distâncias entre eixos (por exemplo, de 2800 mm a 5600 mm), controlando o tempo de troca de modelo dentro de 45 minutos.
Anterior: Linha de montagem de motocicletas
Próximo: Linha de Montagem de Chassi Automotivo